
联系人:郭荣军
邮箱:2910514108@qq.com
电话:18657390312
地址: 中国 广东 东莞市帝雅街2号144室
| 品牌 |
日本杜邦 |
产品特性 |
抗静电 |
| 是否进口 |
否 |
产地 |
日本 |
| 厂家(产地) |
杜邦 |
牌号 |
6130L-BK010 |
| 销售方式 |
品牌经销 |
类型 |
标准料 |
| 品名 |
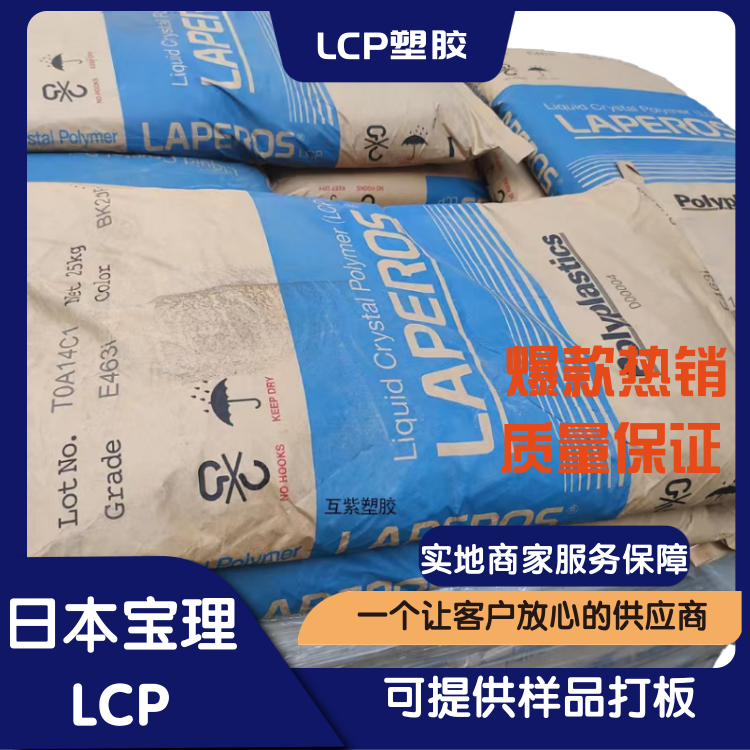
LCP |
加工级别 |
注塑级、热熔级、挤出级、吹膜级 |
| 特性级别 |
、抗紫外线、标准级、高强度、高流动、高刚性 |
用途级别 |
汽车部件、光学级、电子电器部件、板材级、运动器材 |
| 产品规格 |
25KG/包 |
|
LCP塑胶原料全称LIQUID CRYSTAL POLYMER,中文名称液晶聚合物。它是一种的高分子材料,在熔融态时一般呈现液晶性。这类材料具有的耐热性能和成型加工性能。聚合以熔融缩聚为主,全芳香族LCP多辅以固相缩聚以制得高分子量产品。非全芳香族LCP塑胶原料常采用一步或二步熔融聚合制取产品。
注塑成型工艺
LCP的成型温度高,因其品种不同,熔融温度在300~425℃范围内。LCP熔体粘度低,流动性好,与烯烃塑料近似。LCP具有极小的线膨胀系数,尺寸稳定性好。成型加工条件参考为:成型温度300~390℃;模具温度100~260℃;成型压力7~100MPa,压缩比2.5~4,成型收缩率0.1~0.6。
折叠料筒温度
通常料筒温度、喷嘴温度、材料熔融温度如表所示。
如考虑到螺杆的使用寿命,可以缩小后部、中部、前部的温差。为了防止喷嘴流涎,喷嘴温度可以比表中所示的温度低10℃,如果要提高流动性的话,所设温度可以比表中所示的温度高出20℃,但是必须注意下列情况。
降低料筒温度时:滞留时间过长,不会引起粒料在料筒中老化,也不会产生腐蚀性气体,所以滞留时间长一般不会产生什么大的问题。但是,如果长时间中断成型的话,请降低料筒温度,再次成型时,以扔掉几模为好。
各品级成型时的料筒温度(℃)
2. 模具温度
LCP塑胶原料可成型的模具温度在30℃-150℃之间。但是我们一般将模具温度设定在70℃-110℃左右。为了缩短成型周期、防止飞边及变形,应选择低的模具温度;如果要求制品尺寸稳定(特别是用于高温条件下的制品),减少熔接缝的产生及解决充填不足等问题时,则应选择高的模具温度。
折叠可塑化
螺杆的转速一般为100rpm。如果是含玻纤或者含碳玻纤的材料(例:A130、A230等),为了防止玻纤被折断,我们必须选择比较低的转速。此外,背压也尽可能低一点。料筒温度设定为300℃时,材料在料筒内滞留时间对塑料的机械性能、颜色都有影响。
折叠注射压力速度
合适的注射压力必须取决于材料、制品形状、模具设计(特别是直浇口、流道、浇口)及其他的成型条件。但是LCP无任何品级其熔融粘度都是非常低的,所以注射压力比一般的热可塑性树脂要低。成型刚开始时采用低压,然后慢慢地增加压力,这是一种比较好的。大抵的成型品在15MPa-45MPa的注射压力下即可成型。另外,LCP的固化时间比较快,所以注射速度快则易得到好的结果。
折叠成型周期
成型周期取决于成型品的大小、形状、厚薄、模具结构及成型条件。正如上面所说的那样LCP具有良好的流动性,所以它的填充时间比较短,且固化速度也比较快,所以我们可以得到较短的成型周期。代表性的成型周期为10秒-30秒。
折叠
 18657390312