联系人:刘工
邮箱:759697300@qq.com
电话:13864004891
地址: 山东济南市宋刘工业园区
| 工作频率 |
≥20kHz |
输出功率 |
1000W |
| 输入电压 |
AC 220V/50Hz |
冲击头材质 |
硬质合金 |
| 振幅范围 |
0.05-0.15mm |
适用材质 |
碳钢/不锈钢/铝合金 |
| 冷却方式 |
风冷 |
整机重量 |
≤15kg |
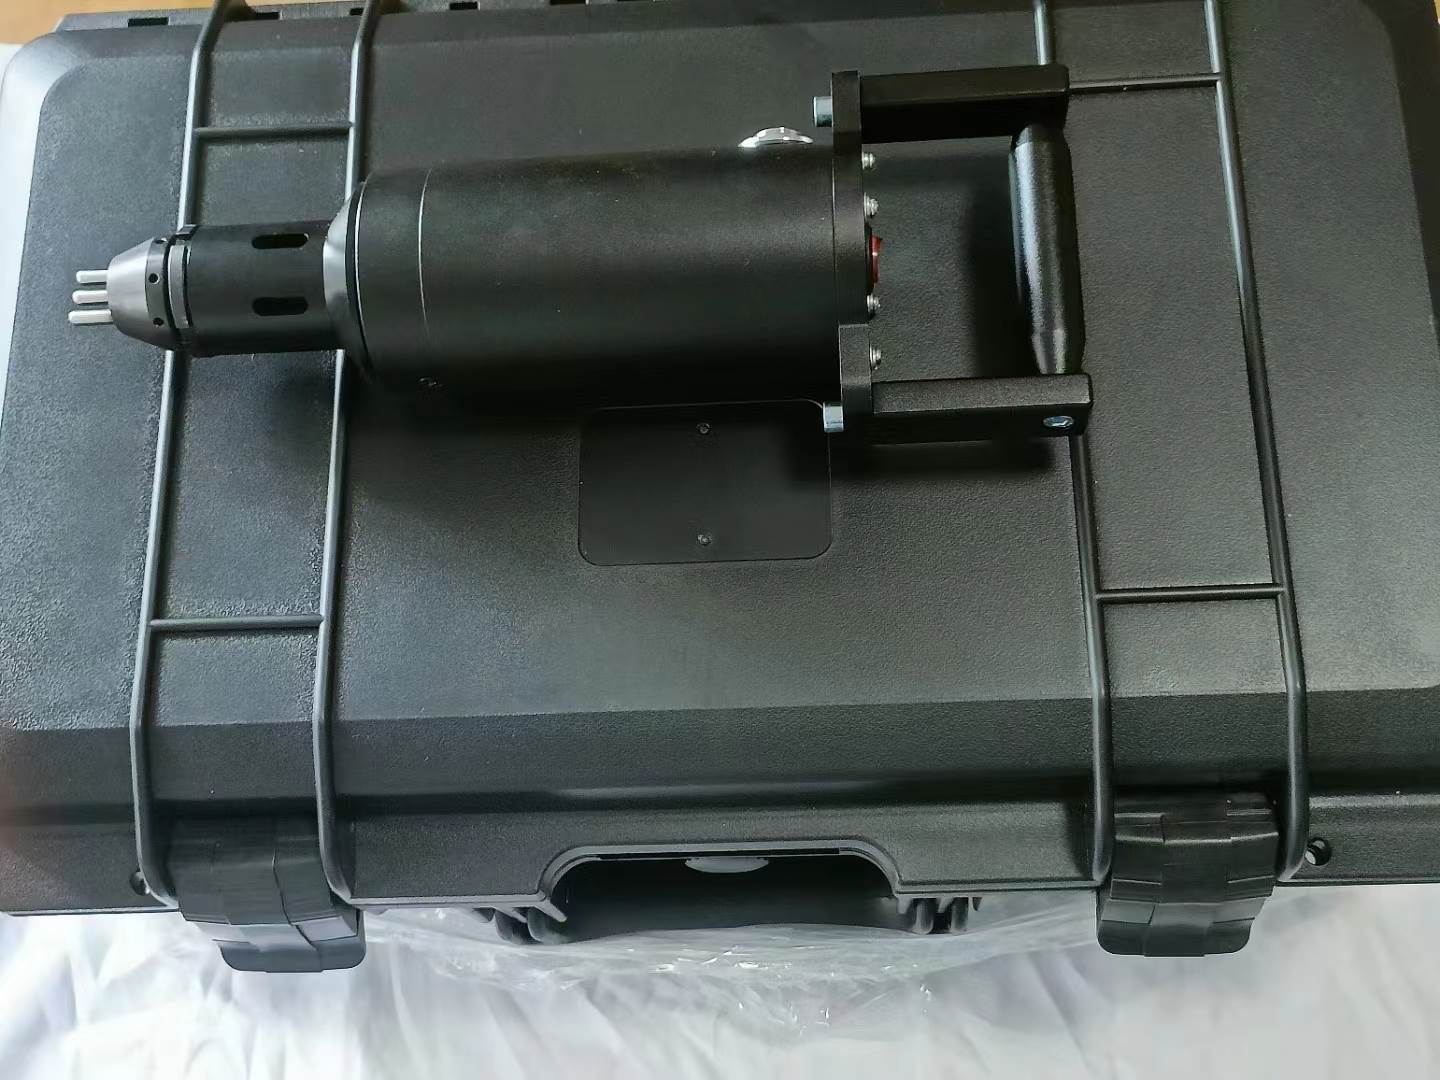
CO-600超声冲击设备是一种利用高能超声波频率对金属焊缝及热影响区进行表面强化处理的专业工业装备。该设备主要解决焊接过程中产生的残余拉应力集中问题,通过高频冲击能量将表层拉应力转化为压应力,从而显著提升构件的疲劳寿命和抗腐蚀能力。它广泛适用于钢结构、桥梁、压力容器、船舶制造及重型机械等领域的焊后处理工况,是替代传统锤击、振动时效或局部退火的高效现代化工艺手段,能够有效防止裂纹扩展,确保工程结构的安全性与长期稳定性。
CO-600超声冲击设备核心由超声波发生器、换能器、冲击枪头及控制系统组成,工作频率通常稳定在20kHz以上的高频区间。其冲击头采用高强度耐磨合金材料制成,能够承受长时间的高频撞击而不发生形变或断裂。设备执行标准符合相关金属材料表面处理规范,输出振幅可调,一般控制在0.05mm至0.15mm之间,具体数值依据材质厚度与焊接工艺要求设定。电源输入通常为单相220V或三相380V,功率消耗低,整机重量轻便,便于施工现场携带与移动操作,具备过热保护与自动频率跟踪功能,确保在不同负载下保持稳定的超声能量输出。
在选型CO-600超声冲击设备时,需明确处理对象的材质类型(如碳钢、不锈钢、铝合金等)及焊缝几何形状。该设备特别适用于对接焊缝、角焊缝及T型接头的根部处理,对于厚板多层焊道的层间消应力效果尤为显著。与传统的火焰退火相比,超声冲击设备无需加热,不会改变母材的金相组织,避免了热变形风险;相较于机械锤击,其作用深度更均匀且无噪音污染。若工件表面存在严重氧化皮或未清理的焊渣,建议先进行打磨预处理,以确保冲击头与金属表面良好接触,达到最佳的应力消除与晶粒细化效果。
CO-600超声冲击设备的安装与使用需遵循严格的操作规程,操作前应检查电缆连接是否牢固,冲击头是否有裂纹或缺损。典型使用周期中,建议每连续工作4小时后停机冷却15分钟,以延长换能器寿命。日常维护包括定期清洁冲击头表面的金属碎屑,检查软管是否有磨损漏气现象,并保持发生器通风口畅通。常见故障如频率失谐,可通过重新校准自动跟踪系统解决;若冲击力度减弱,需检查冲击针是否磨损过度并及时更换。正确维护可确保设备长期处于高效工作状态,持续提供稳定的焊接应力消除服务。

 13864004891