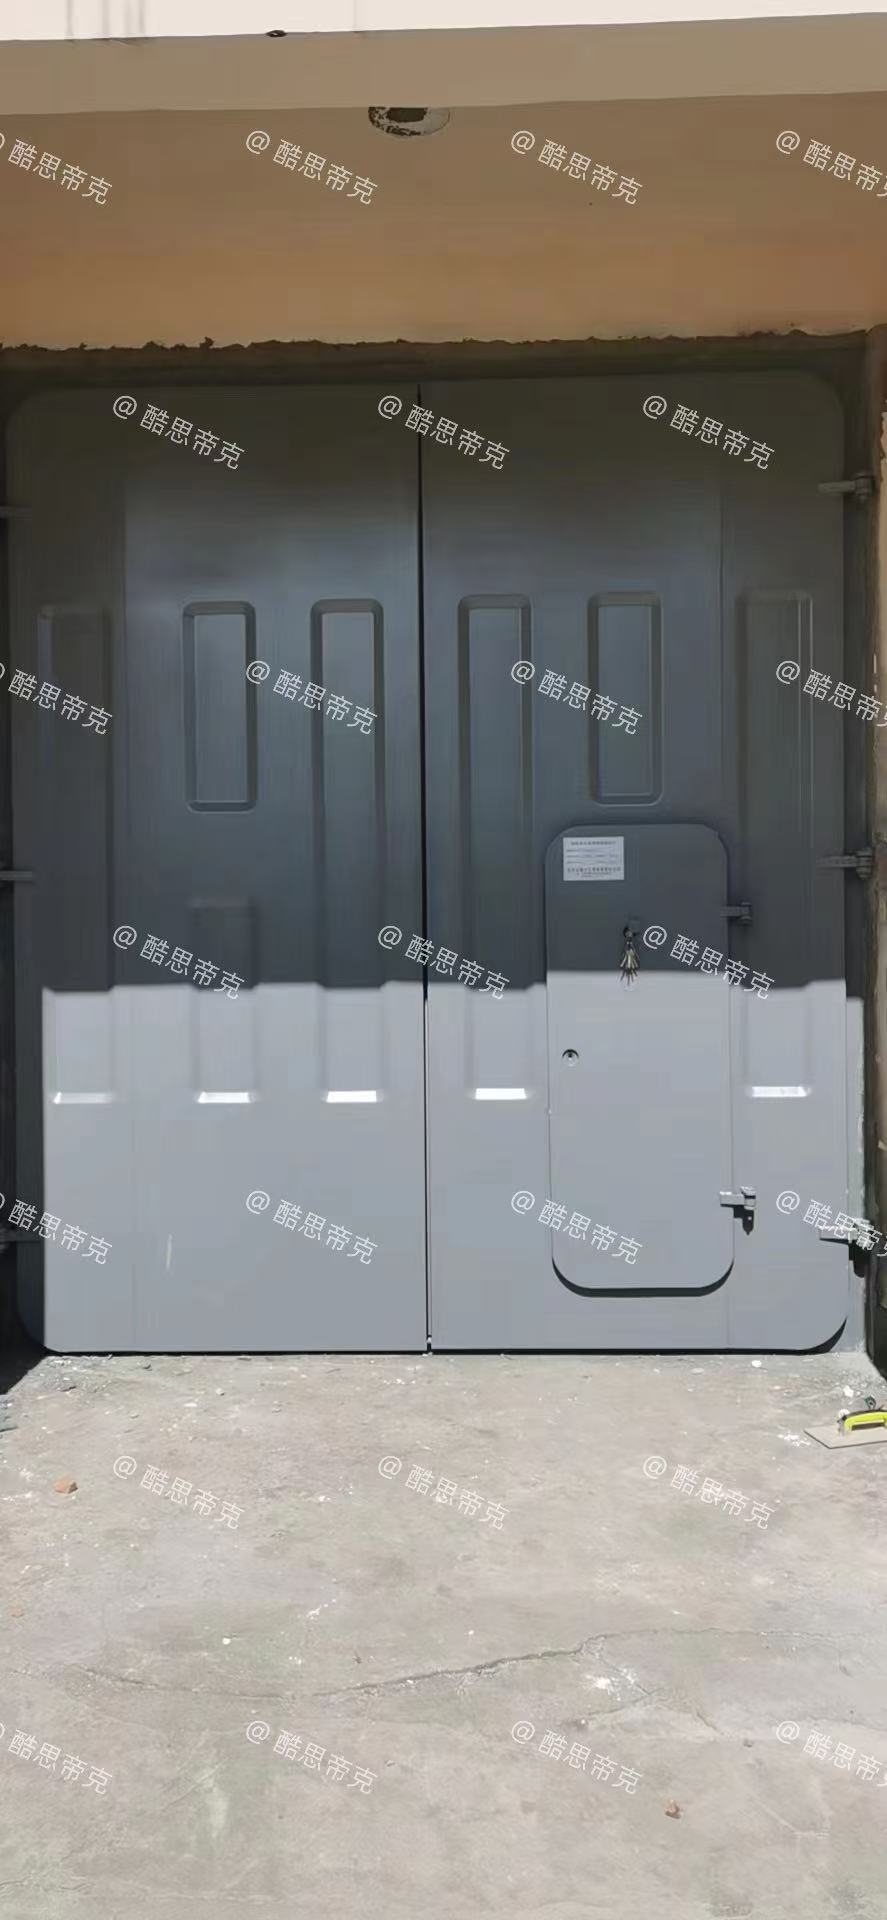
联系人:吴女士
邮箱:
电话:13937699974
地址: 中国 北京 房山区北京市房山区石楼镇坨头村一区151号
GB/T 7106-2008 不仅考核瞬时风压变形,更严格考核5 次反复加压疲劳耐久性能。五金作为门扇唯一悬挂受力点,是疲劳测试中最易失效的部件。很多产品瞬时风压达标,但反复加压后出现铰链松动、锁点变形、门扇下垂、缝隙扩张,最终判定不合格。本篇专门讲解五金荷载匹配、安装耐久工艺、疲劳强化技术。
首先明确国标反复加压对五金的考核意义。P2 反复加压 = 1.5 倍变形压力,5 次循环冲击模拟大风反复震荡、风压抽吸、负压拉扯。门扇所有动态荷载全部由铰链、锁点、插销承担,五金承载力不足、装配不牢,循环荷载下必然松动位移,导致密封失效、门扇错位、性能降级。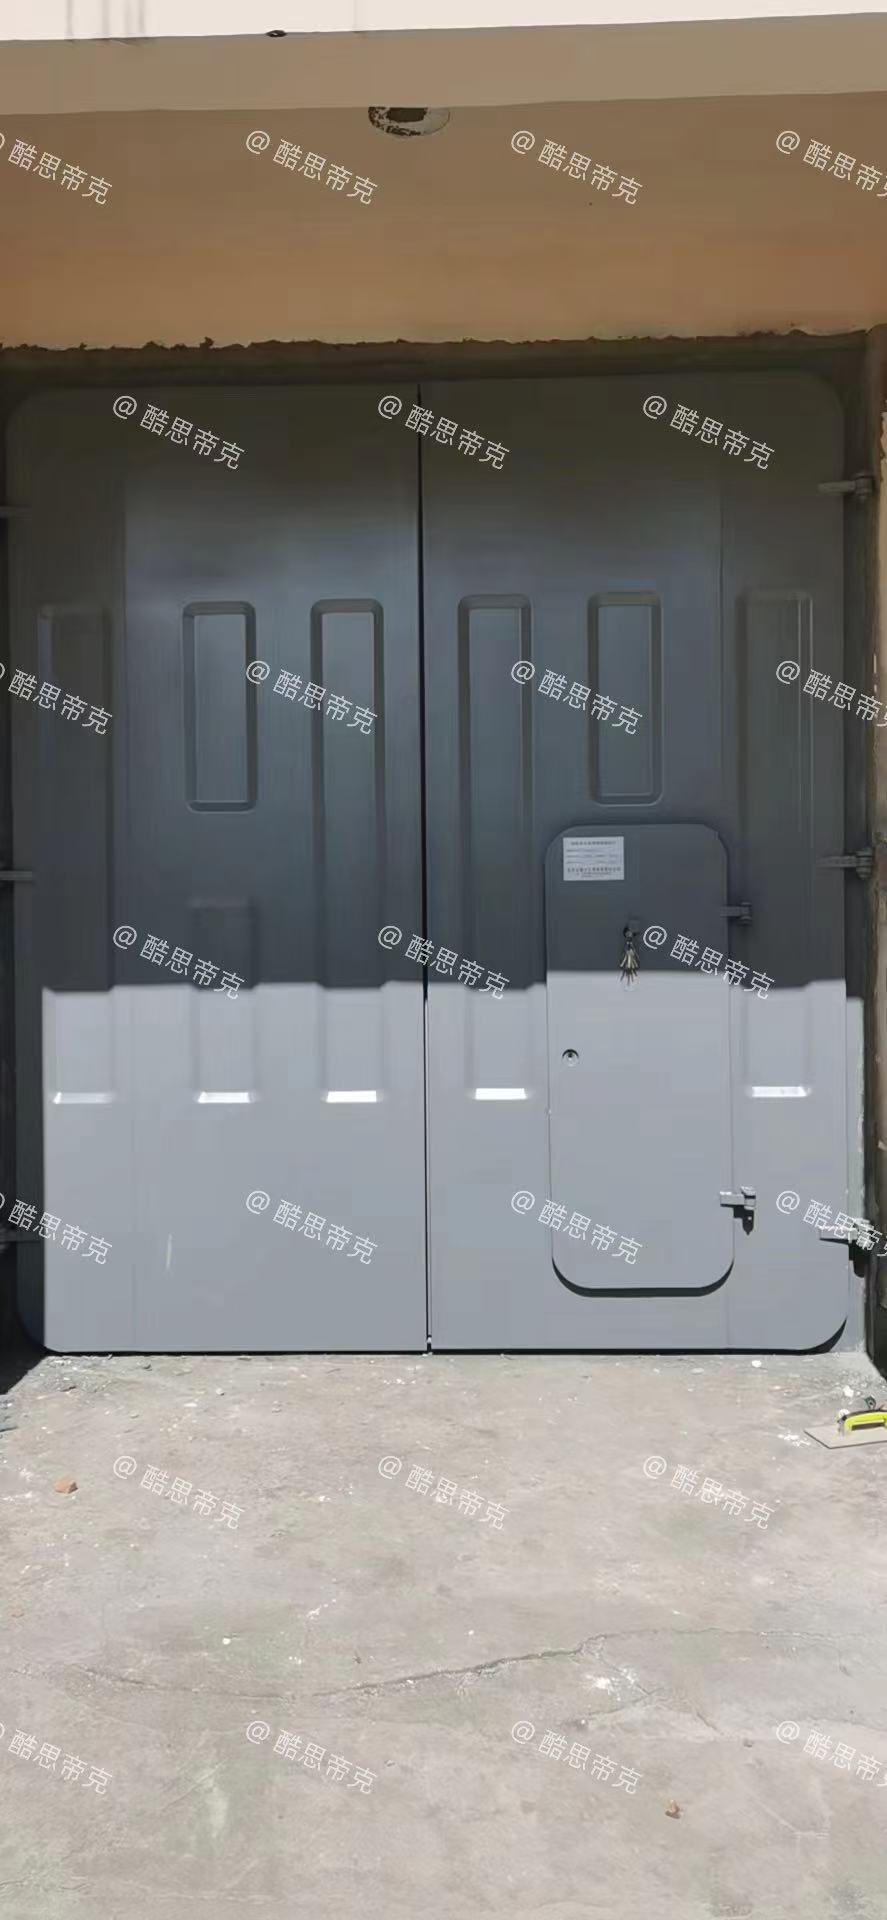
五金分级荷载匹配工艺。严格按照国标风压等级匹配五金承载力,杜绝大门扇配小铰链的低级工艺错误。1–4 级低压门:3 组普通重型铰链、单点或简易多点锁;5–7 级中压门:4 组轴承铰链、全程多点锁;8–9 级高压台风门:4–5 组加厚锻压铰链、5 点以上多点锁、上下天地插销、中梃双向锁闭。风压等级越高,五金必须超配一级选型,预留疲劳安全余量。
铰链耐久安装工艺。铰链严禁自攻螺丝固定,国标疲劳测试极易拔丝松动。所有主受力铰链必须螺栓贯穿 + 内衬加强板,将受力扩散至门扇骨架,而不是集中在薄板材表面。铰链安装基面必须平整,无凹凸、无扭曲,扭曲安装会导致铰链持续受剪,循环风压下快速损坏。铰链间隙统一微调,保证门扇悬挂垂直、无下垂、无憋劲,减少疲劳剪切应力。
多点锁系统抗风压专项工艺。单点锁闭门扇四周处于自由状态,强风压下角部翘起、缝隙扩张,气密水密彻底失效。高等级产品必须全竖向多点均匀锁闭,锁点间距≤350mm,实现门扇整体刚性锁紧。锁座必须加装加强衬板,防止风压拉扯孔位变形。锁闭深度统一标准,锁点咬合深度 4–6mm,咬合过浅容易脱扣,咬合过深挤压门扇造成形变。
天地插销抗位移工艺。双开门、大尺寸门扇在负压风压下极易产生错动、位移,是国标检测常见失分点。上下天地插销必须锁闭到位、间隙极小、无旷量,锁定两门扇相对位置,消除水平位移。台风区产品必须加装双向对位插销,彻底杜绝风压错缝。
五金防松耐久工艺。所有螺栓必须采用防松垫片 + 力矩紧固工艺,统一扭矩值,杜绝震动松动。关键受力螺栓禁止使用普通螺丝,全部采用 8.8 级高强度螺栓。户外产品螺栓点位打胶密封,防止锈蚀卡顿、锈胀松动,延长疲劳寿命。
五金启闭磨合预耐久工艺。成品必须启闭 50 次以上预磨合,提前消除装配虚位、卡顿、干涩。所有锁点开合顺畅、无卡点、无偏移,保证反复加压试验中五金动作稳定、无功能失效。
五金疲劳预测试工艺。出厂前人工反复推拉门扇模拟循环风压,重点检测:铰链无旷量、门扇无下垂、锁点不变形、无位移。通过人工疲劳模拟提前排查国标反复加压缺陷。
五金是抗风压密闭门的动态受力核心,做好荷载匹配、加固装配、防松耐久、预疲劳处理,才能稳定通过 GB/T 7106-2008 疲劳循环试验,杜绝五金类性能失效。


 13937699974