
联系人:李工
邮箱:tjzqhc@163.com
电话:13072226552
地址: 天津河北区庆安街
| 型号 |
C1o06 |
牌号 |
C1o06 |
| 材质 |
钴基 |
药皮成分 |
不定型 |
| 酸碱性 |
碱性焊条 |
性能 |
超低氢焊条 |
| 加工定制 |
是 |
焊条直径 |
3.2 4.0 |
| 焊接电流 |
160 |
电流幅度 |
180 |
| 工作温度 |
300 |
焊芯直径 |
3.2 4.0 |
| 适用范围 |
用于高温高压阀门、高压泵的轴套筒和内衬套以及化纤设备的斩刀刃口等 |
直径 |
3.2 4.0 |
| 长度 |
400 |
焊接电流幅度 |
160 |
| 厂家 |
天津 |
|
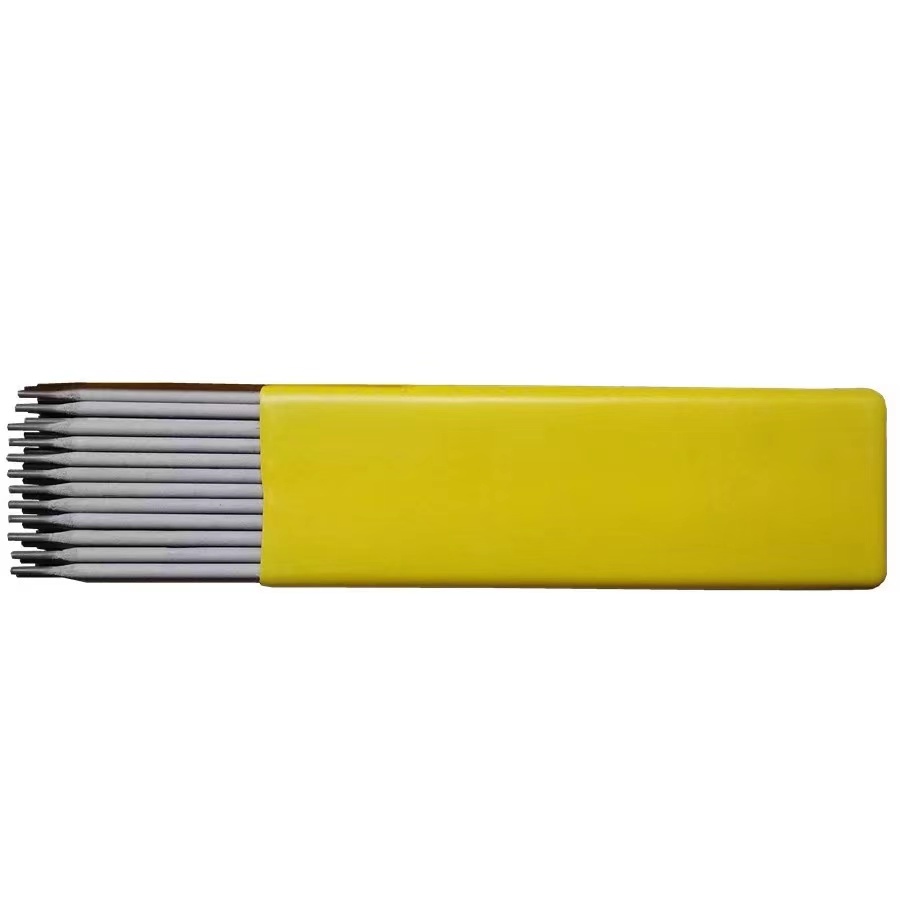
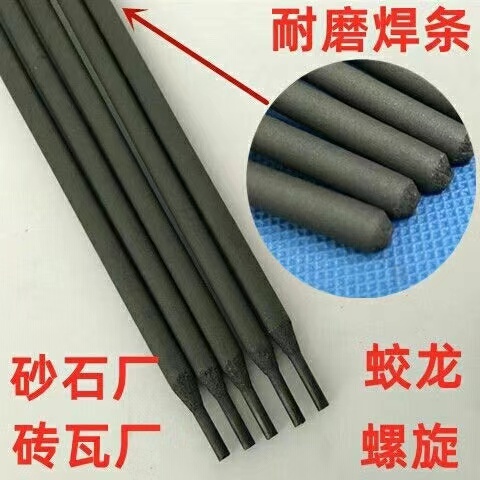
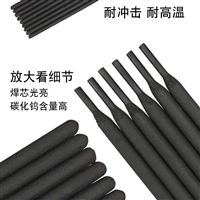
司太立钴基Co106焊条
型号:GB/T EDCoCr-A-03 相当:AWS ECoCr-A JIS DF-CoCrA耐磨堆焊焊条 碳化钨 钴基焊条 备注:一公斤为的价格。5公斤/盒,20公斤/箱。
购买时说明规格2.5/3.2/4.0/5.0mm
说明:钴铬钨合金焊芯的钴基堆焊焊条,采用直流反接,堆焊金属在650℃工作仍能保持良好的耐磨性和耐腐蚀性。
用途:用于在650℃左右工作仍能保持良好的耐磨性和耐腐蚀性的场合,或承受冲击和冷热交错的部位,如堆焊高温高压阀门及热剪刀刃等。
堆焊硬度HRC:≥40注意事项:
1、焊前焊条须经200℃左右烘1小时以上再行施焊接。
2、焊时尽可能采用短弧,并且焊条与工作保持垂直。
3、根据工作的大小和母材的种类须经300~600℃预热。宜采用小电流短弧焊接。
4、焊后应在600~700℃回火1小时后在缓冷或将工作立即放入干燥和热的沙箱内或草灰中缓冷,以避免裂纹。
5、堆焊层须经粗磨,如发现缺陷时,按上述步骤进行焊补及
司太立钴基Co112焊条
型号:GB/T EDCoCr-B-03 相当:AWS ECoCr-B JIS DF-CoCrB耐磨堆焊焊条 碳化钨 钴基焊条 备注:一公斤为的价格。5公斤/盒,20公斤/箱。
购买时说明规格2.5/3.2/4.0/5.0mm
说明:钴铬钨合金焊芯的钴基堆焊焊条,采用直流反接,堆焊金属在650℃工作仍能保持良好的耐磨性和耐腐蚀性。
用途:用于高温高压阀门、高压泵的轴套筒和内衬套以及化纤设备的斩刀刃口等。熔敷金
堆焊硬度HRC:≥44注意事项:
1、焊前焊条须经200℃左右烘1小时以上再行施焊接。
2、焊时尽可能采用短弧,并且焊条与工作保持垂直。
3、根据工作的大小和母材的种类须经300~600℃预热。宜采用小电流短弧焊接。
4、焊后应在600~700℃回火1小时后在缓冷或将工作立即放入干燥和热的沙箱内或草灰中缓冷,以避免裂纹。
5、堆焊层须经粗磨,如发现缺陷时,按上述步骤进行焊补及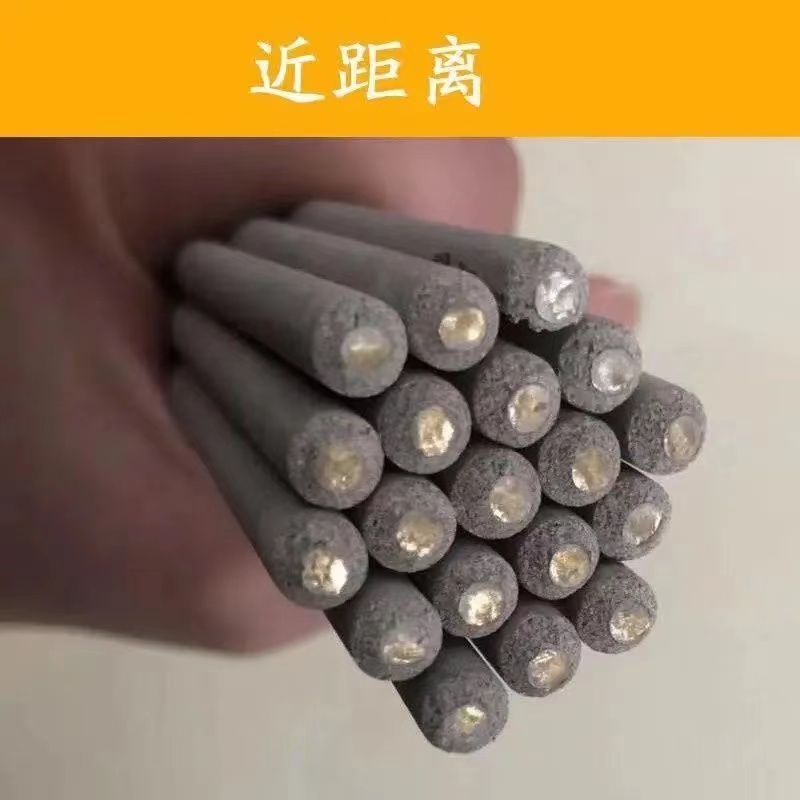


 13072226552