


联系人:郭堃
邮箱:503547269@qq.com
电话:15129653023
地址: 中国 陕西 咸阳市陕西省咸阳市高新技术产业开发区留渭路23号
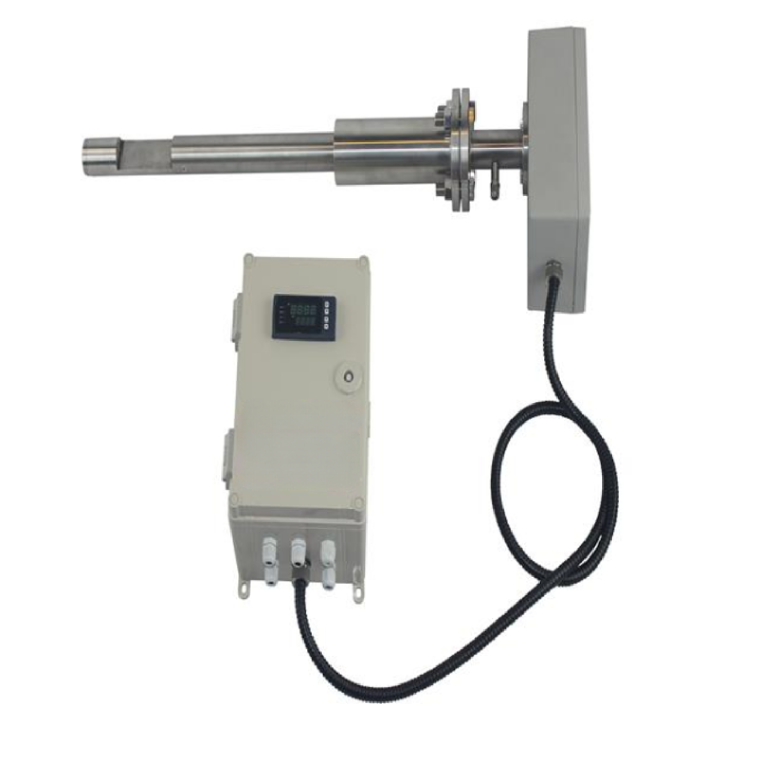
性能参数测量组分H2S、O2、CO、CO2、CH4*测量原理TDLAS测试范围H2S:0 ~ 100ppm,0 ~ 5000ppmO2:(0 ~ 5)%VOL (可定制100%)CO:(0 ~ 100)%VOLCO2:(0 ~ 100)%VOLCH4:(0 ~ 20)%VOL精度≤±1%F.S.重复性≤±1%量程漂移≤±1%F.S.分辨率0.01%VOL响应时间T90≤1s工作参数防爆等级Ex d IIC T6 Gb安装方式原位安装环境温度(-20~ 60)℃工作电源24V DC,24W吹扫气体(0.3~ 0.8)MPa工业氮气接口信号通讯RS485、RS232输出模式2路4-20mA输出3路继电器输出

在石油化工行业生产过程中,进行氧含量监测非常重要,在不同的使用场合氧含量的高低会影响到生产安全、能耗、产品质量。例如在PTA生产工艺中,对其进行氧含量监测,能够掌握反应进行的程度。在voc废气处理中,氧气含量的高低会影响到是否能送入处理设备中燃烧。如果混合气体达到爆炸下限,会发生爆炸危险。所以,在这些处理炉的废气入口管线上,都会安装在线氧含量分析仪进行监测,用来反应实时的氧气含量,避免事故的发生。

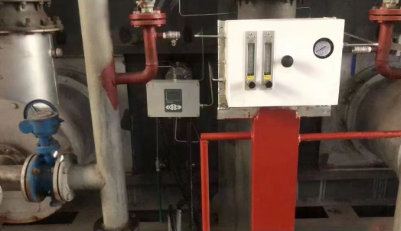
根据原理有电化学、氧化锆、激光式等几种,实际选择时要根据不同的使用场景,对分析仪的测量范围和精度综合考虑,才能选出适合当前工况的,性价比高的产品。在宁夏某石化厂PSA装置由于生产工艺特点,存在负压操作,如果吸附塔管线法兰或阀门填料泄露,易将空气吸入到工艺管线中,形成爆炸性气体。该企业为了解决这类风险,在混合罐后安装一台氧含量分析仪。当时,装置没有停工检修计划,而在车间提前预留了采样接口,因此,选用了旁路式激光氧含量分析仪。将氧含量检测信号送至装置DCS系统,当氧气含量大于4%,DCS系统会及时报警,提醒工作人员及时处理相应的异常。

近日,云南某化工企业氨系统管道设备正在进行检修,检修之后会使用氮气对管道中的空气进行置换,然后抽真空,再用气氨进行置换,同时需要严格控制氧气含量小于等于0.5%来确保设备的安全。由于在通入气氨之前,进行过抽真空,所以系统中只存在少量的氮气和氧气,当通入气氨后,系统中气氨含量会迅速上升,氮气和氧气含量就会迅速下降。因此,氨系统置换分析的关键就是测量高浓度气氨中的氧气含量。

经过试验选型,该企业选用了激光氧含量分析仪,分析仪不仅具有灵敏度高、精度高、响应速度快、不受背景气体干扰的特点,还能够适用于高温、高粉尘、高腐蚀等恶劣环境下进行在线的氧气浓度测量,非常适合该解化化工企业的工况环境。
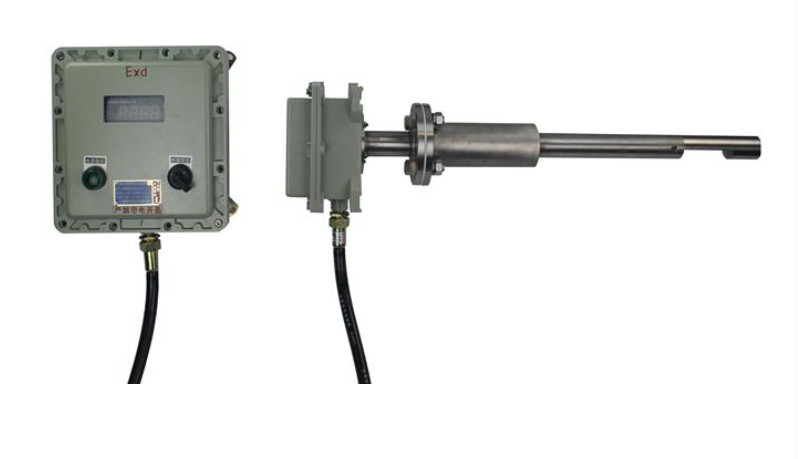
吉林某石化企业苯酚丙酮装置是国外公司引进的技术,氧化单元是放热反应,其排放尾气中的氧气浓度能反映出氧化反应质量的高低,同时也反映出装置的生产是否安全。由此可知,氧气浓度的数据非常重要,于是企业选用6台氧含量分析仪同时分析尾气中氧气的含量。当一台仪表的检测值超过8%时,即可进入联锁停车系统。
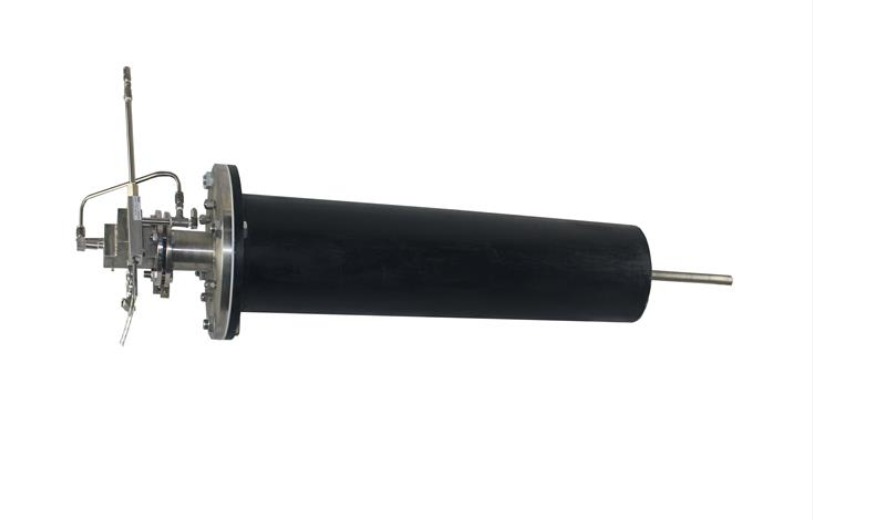
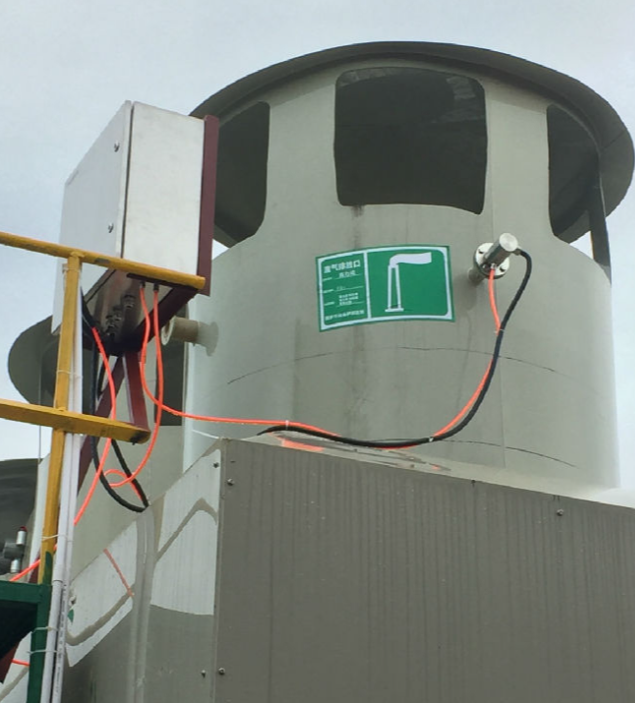
激光氧分析仪采用可调谐半导体激光光谱吸收技术,通过分析激光被气体分子的选择性吸收来获得氧气的浓度,并将检测到的气体含量以4-20mA的电流信号提供给用户,用于实现系统工艺自动控制。该仪表具有灵敏度高、响应速度快、不受背景气体干扰、非接触式测量等特点,为实时准确地反映氧气变化提供了可靠保证,并且能够在各种高温、高粉尘、高腐蚀等恶劣的环境下进行现场在线的氧气浓度测量。

环己酮肟化是重排反应的基础,在己内酰胺生产过程中,环己酮肟化是非常关键的一个环节。环己酮、双氧水、液氨根据一定比例混合,与叔丁醇加入到肟化反应釜中,在一定温度压力条件和催化剂的作用下,进行双氧水和氨反应合成羟胺、羟氨和环己酮的肟化反应。同时还有少量的副反应,例如双氧水的分解反应,生成氧气。激光氧气分析仪一般情况下尾气中的氧气含量较低,但如果主反应受到催化剂失效的影响导致反应效率降低,或者反应原料进料量比例失调,造成反应釜中一部分双氧水没有参与到主反应中,反应釜中的双氧水含量升高,副反应比例上升,双氧水分解产生的氧气过高,氧气和尾气中的可燃气体反应,会发生爆炸危险。所以,对己内酰胺肟化反应釜反应尾气进行氧气含量的监测非常重要。在尾气中氧含量过高时进行安全联锁,确保反应过程的安全。同时,通过氧含量的监测也可有效的反映出反应釜中肟化反应的效率。

在过去,电厂所关注的问题是系统的连续稳定运行,并达到国家污染排放的指标,对提高锅炉的燃烧效率和电厂的运行效益并没有重视,也没有实际的改进措施和有效的方法。对循环流化床固有的优势如炉中除硫等都没有得到充分的体现。电厂的环保控制基本采用分阶段的方式,很少考虑未来更加严格和广泛的环保标准。现如今,很多企业考虑从提高燃烧效率着手提升运行效益,在此过程中,发现了一种能将燃烧效率和污染控制结合起来的方法。电厂的控制主要以燃烧效率和排放物处理两个方面,在这两个过程中都需要对过程气体进行在线监测,需要监测的位置较多,例如过滤器处、锅炉顶端、省煤机处、脱硝前、脱硫前、脱硫后等位置,此外,还需监测多种气体,例如氧气、一氧化碳、二氧化碳、二氧化硫、氮氧化物等。除了要求多气体检测、快速实时在线检测等,气体检测仪器还需要适应在恶劣环境中运行且具有很高的稳定性和可靠性,投入的成本也是考虑因素之一。目前,大部分企业选用了激光在线气体分析仪应用于电厂控制系统中,因其能够检测电厂控制中的所有气体,且精度高、稳定性好,不受粉尘干扰,不受背景气体干扰,能够在各种恶劣的工业环境中长期稳定运行,并将检测到的气体含量以4-20mA的电流信号提供给用户,用于实现电厂控制系统自动控制。在电力行业中,激光在线气体分析仪的使用能不断优化燃烧过程,还能降低污染的排放,在一些发电厂,安装了以激光在线气体分析仪为核心的烟气分析系统后,采用闭环燃烧优化控制技术,使燃烧效率提高了5%,给企业带来了很高的经济效益,在几个月内收回了设备的投资。除此之外,在石油化工、煤炭、生物制药、冶金等行业也得到了广泛应用,给企业带来了显著的经济效益和环保效益,包括降低生产能耗、提高产品质量和生产效率、减少环境污染并提高了生产安全。


 15129653023