

联系人:段总
邮箱:
电话:17392761868
地址: 陕西西安市长安区西安市国家民用航天产业基地航天基地299号西安建工科技创业基地十号楼4层
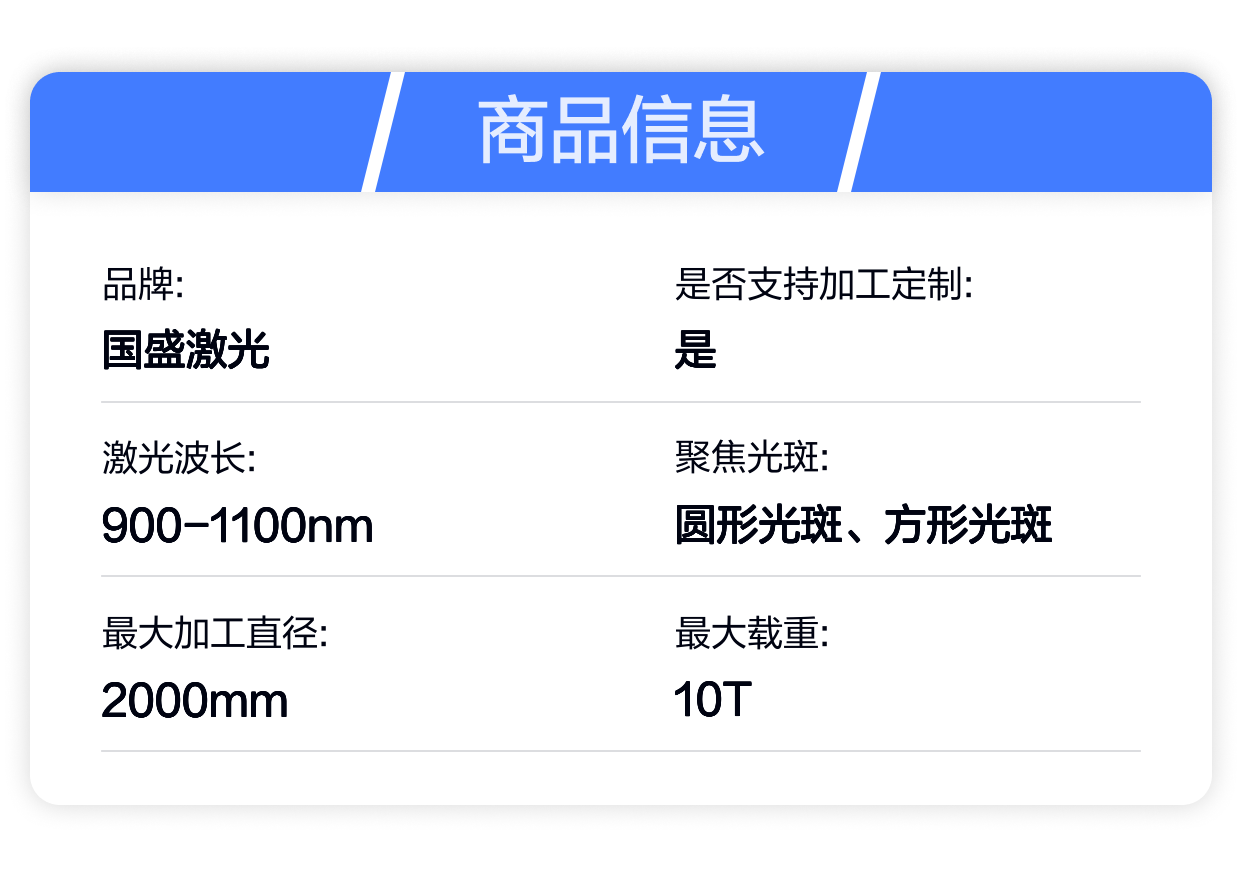
| 品牌 |
国盛激光 |
是否支持加工定制 |
是 |
| 激光器 |
2-6KW激光器,半导体、光纤(可选配) |
机器人 |
夹持重量10-100kg,臂展1000-3700mm,KUKA\ABB\FANUC等可选配 |
| 激光加工头 |
3-25mm光斑,圆形、方形可选 |
冷水机 |
单温、双温,制冷量根据激光器选配 |
| 选配件 |
离线编程、温度检测、在线检测等 |
输入电压 |
360-480V三相五线制,50-60HZ |
| 激光功率 |
1000-12000W(可选) |
激光波长 |
900-1100nm |
| 聚焦光斑 |
圆形光斑、方形光斑 |
最大加工直径 |
2000mm |
| 最大加工长度 |
>3000mm(可选配) |
最大载重 |
10T |
| 主轴转速 |
0-100r/min |
控制方式 |
人机界面控制系统,示教 |

一、技术原理:三阶段相变强化的科学机制??
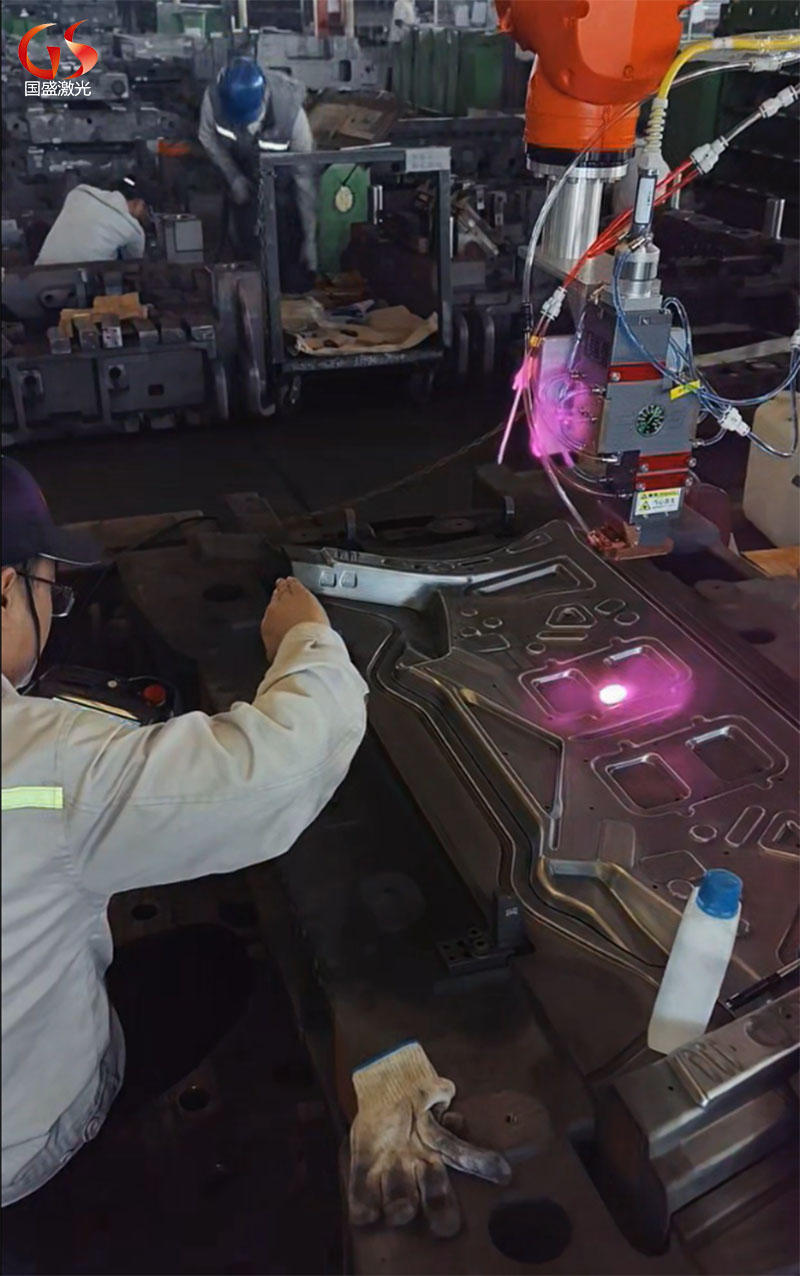
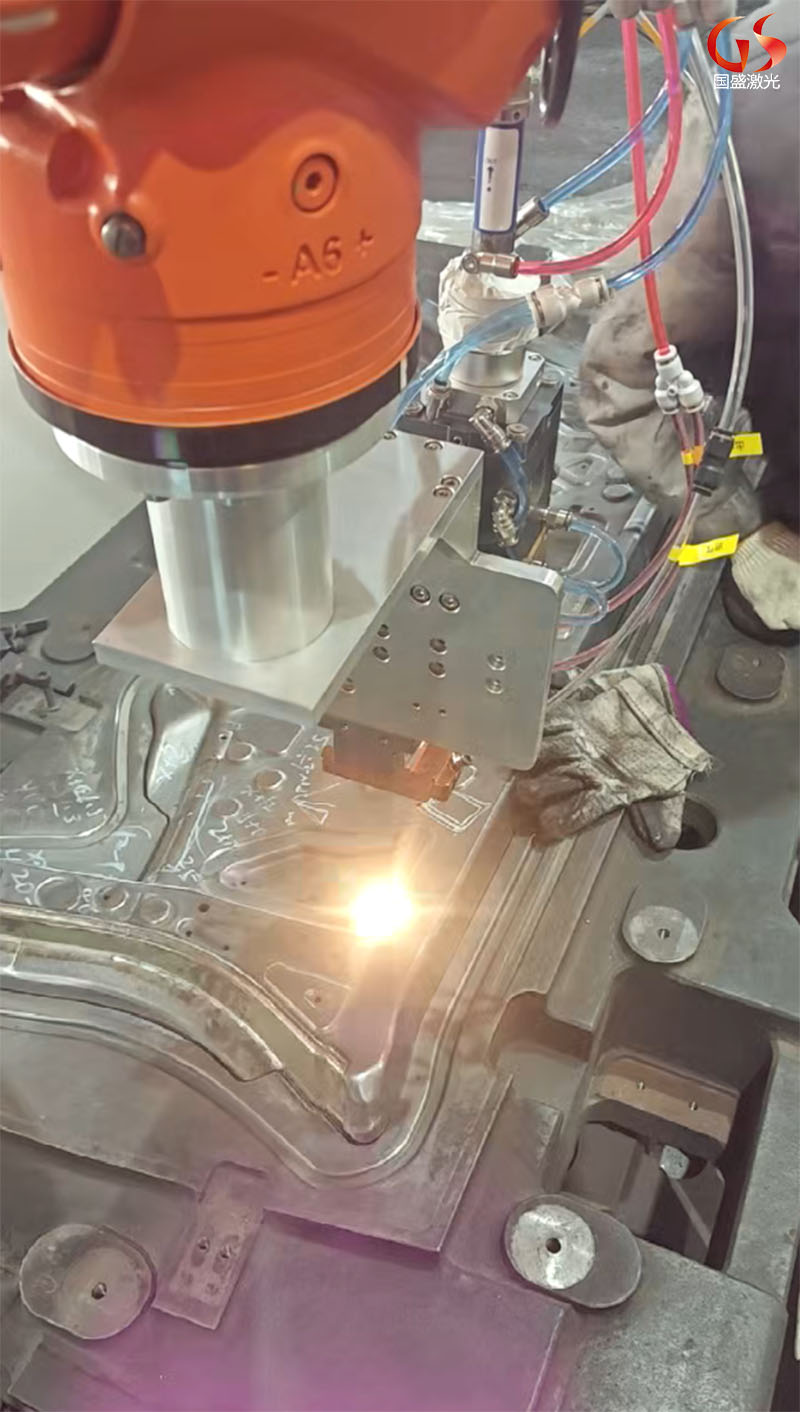
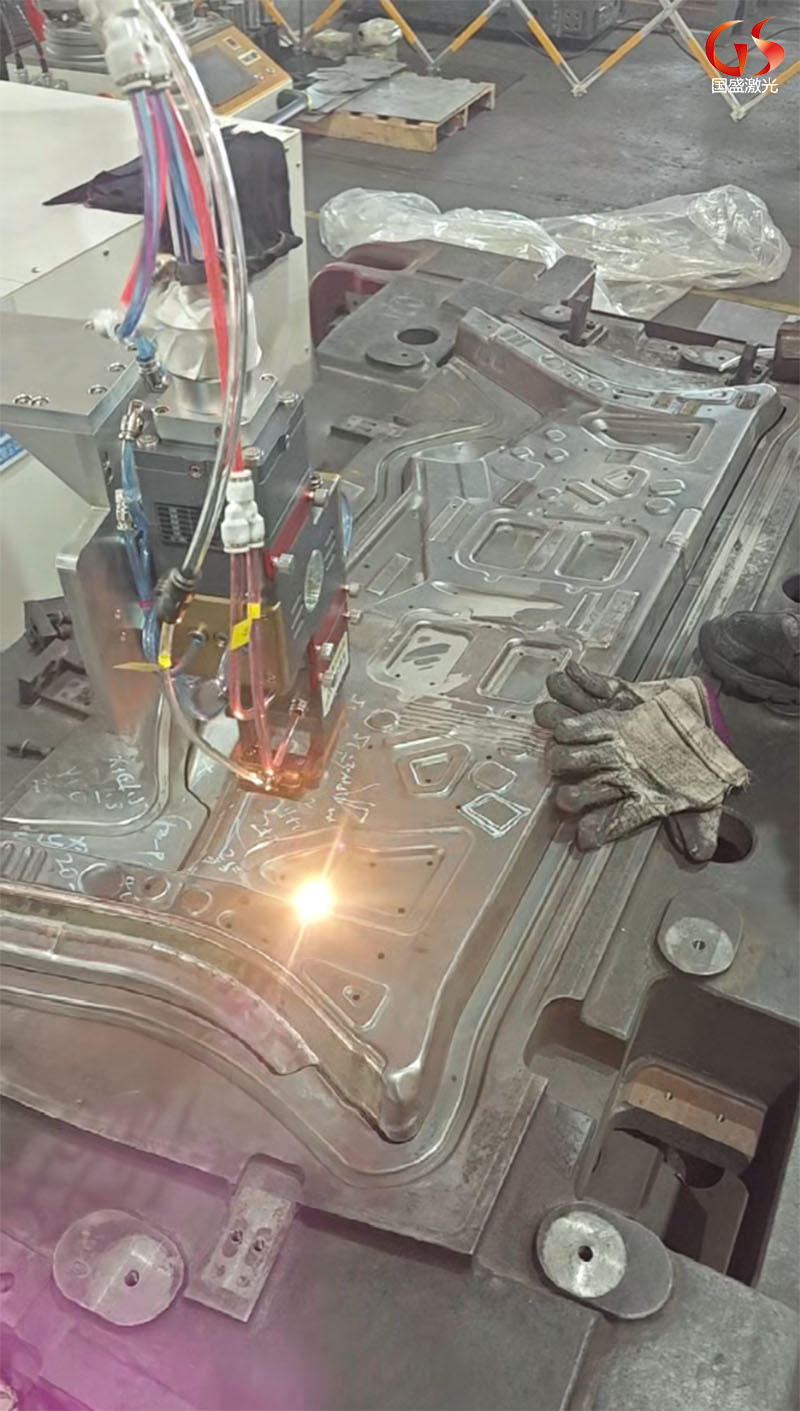
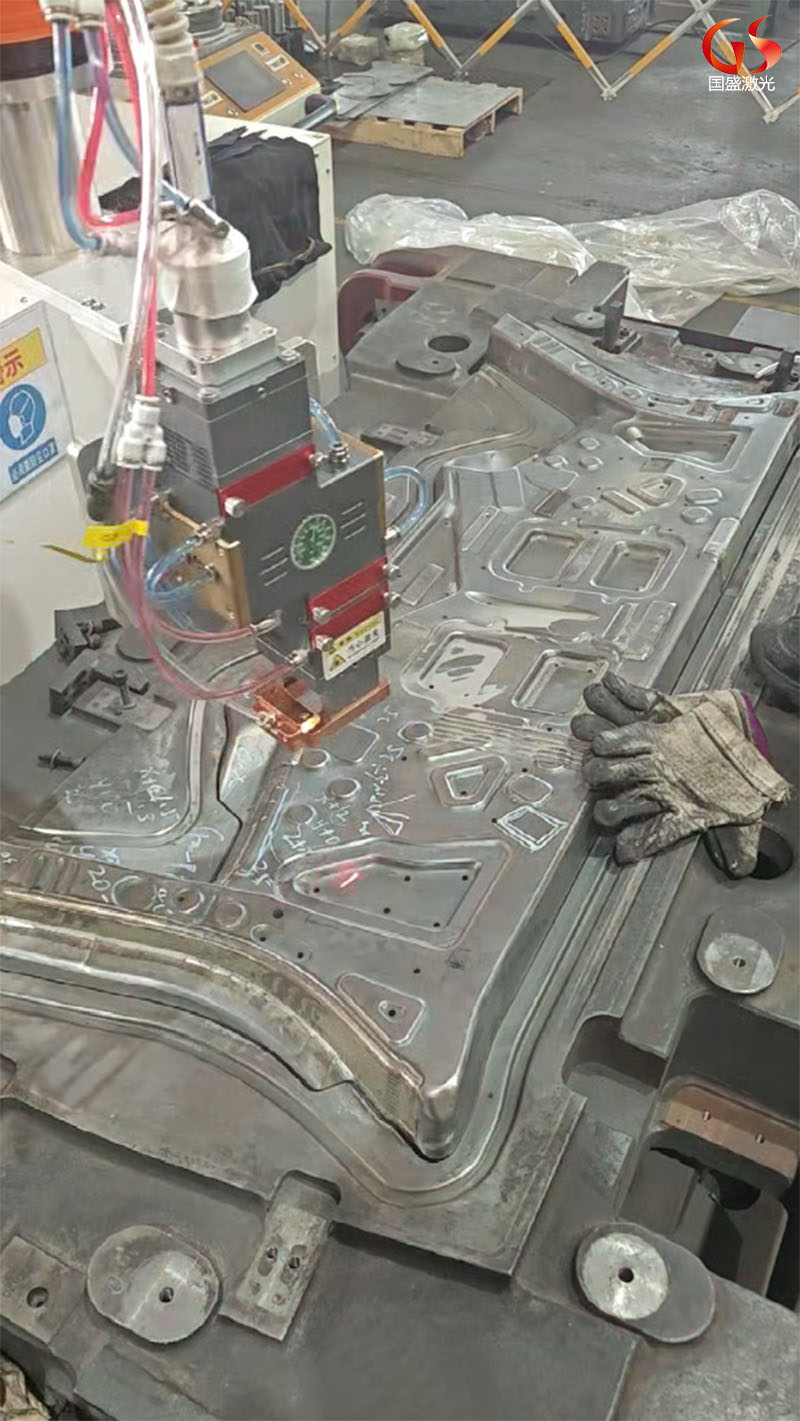
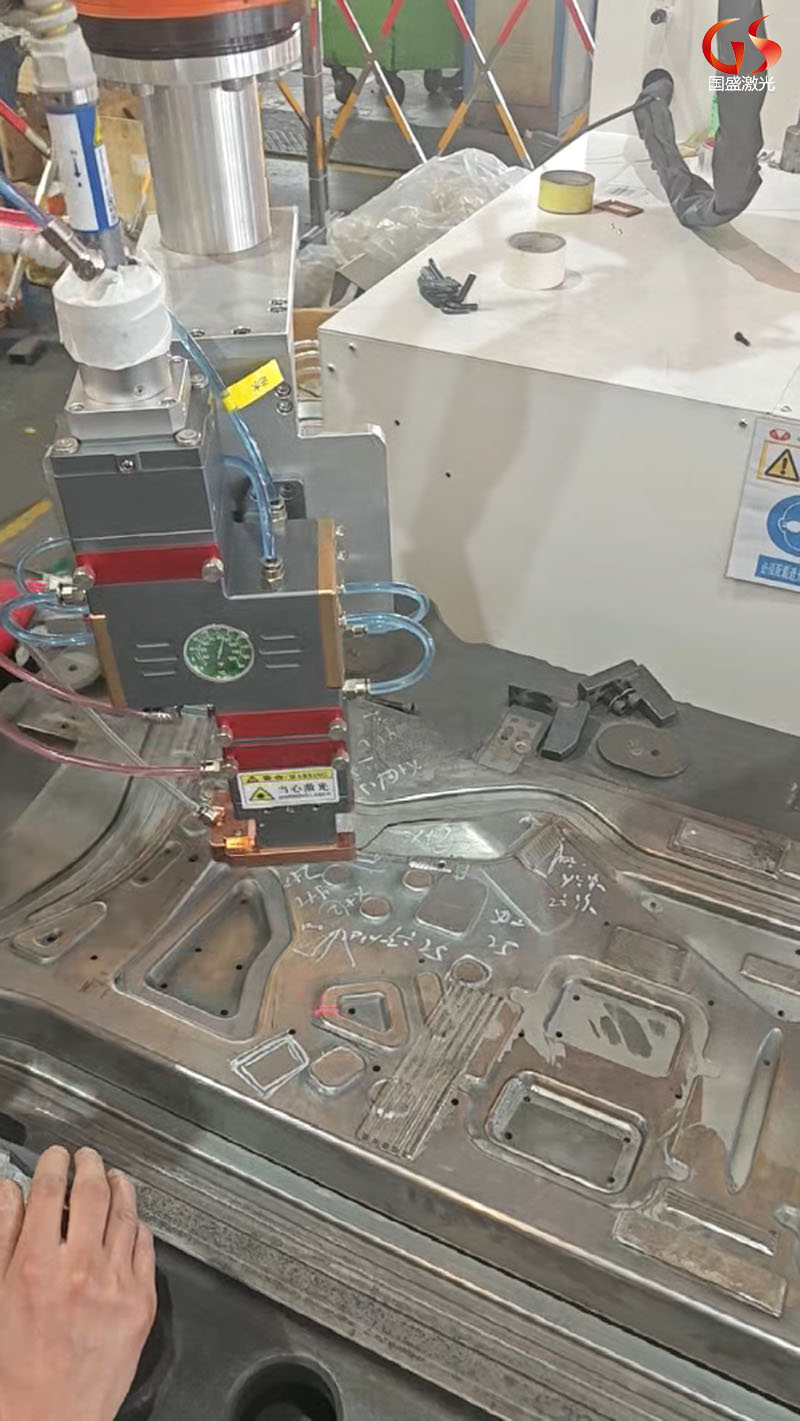
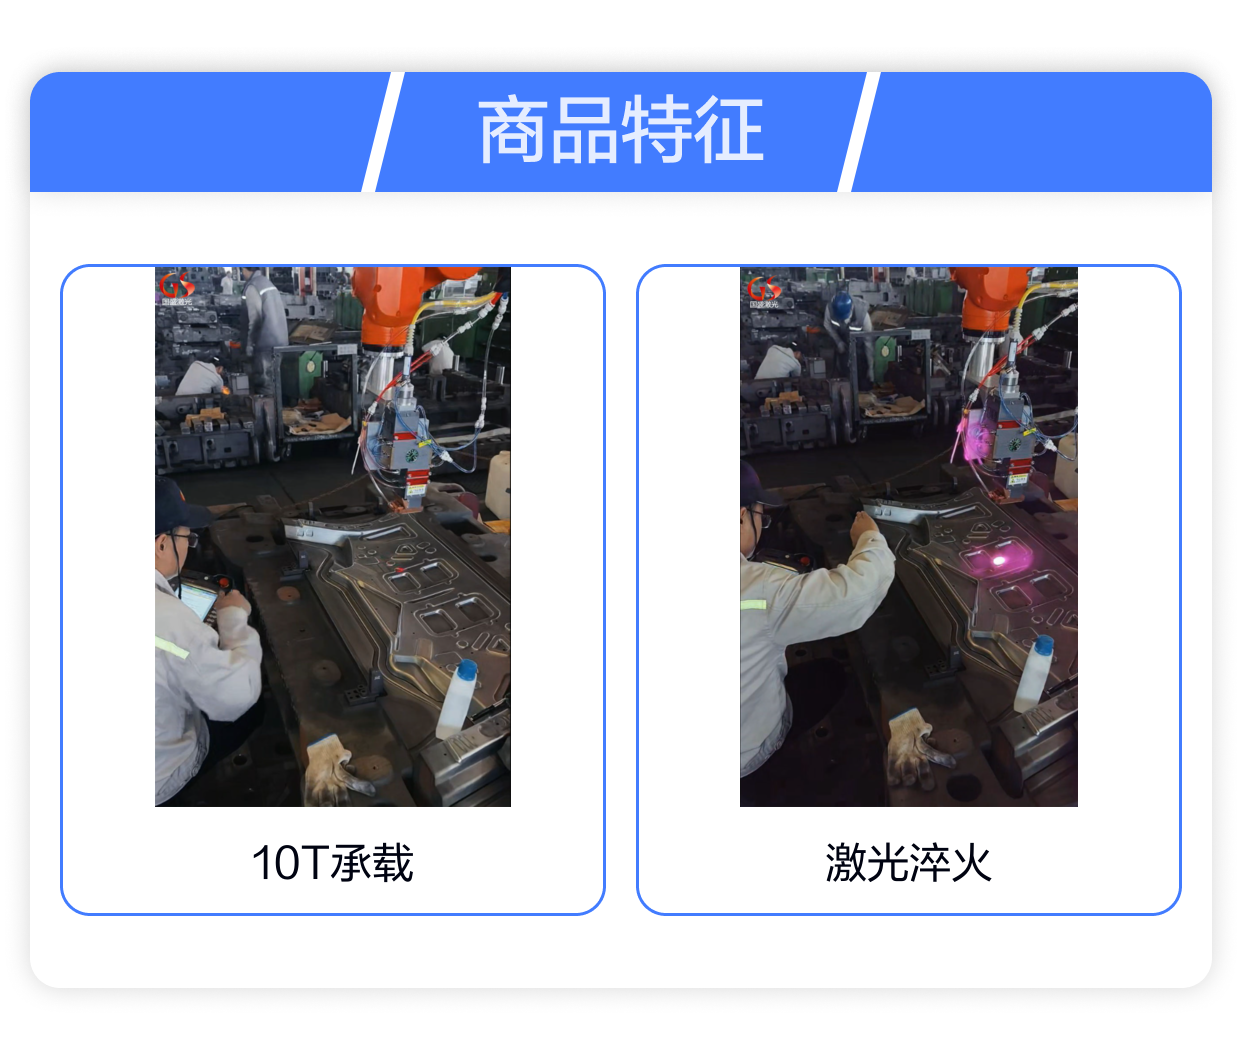
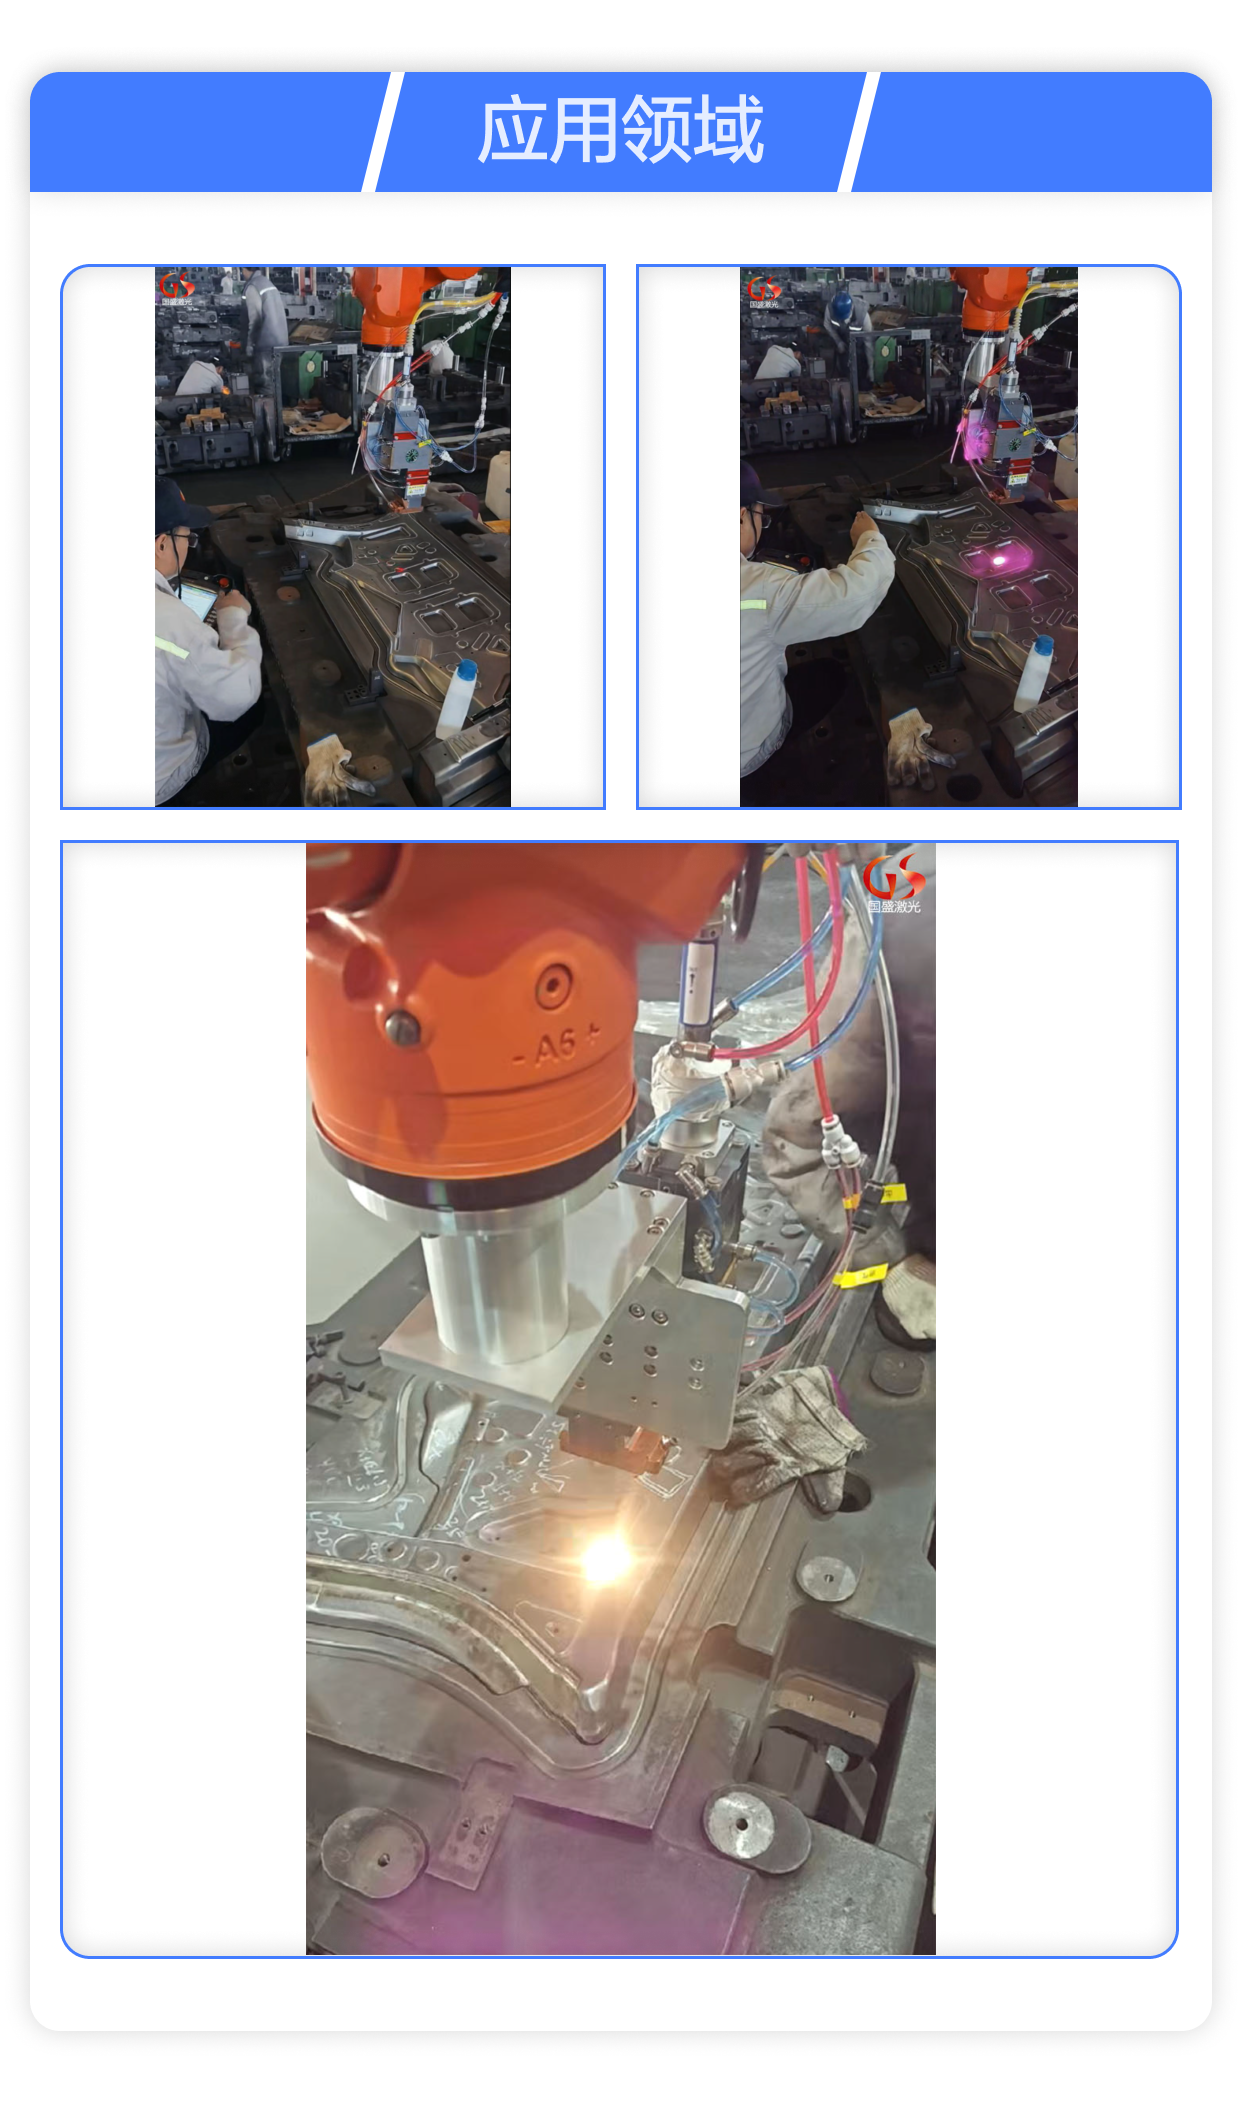
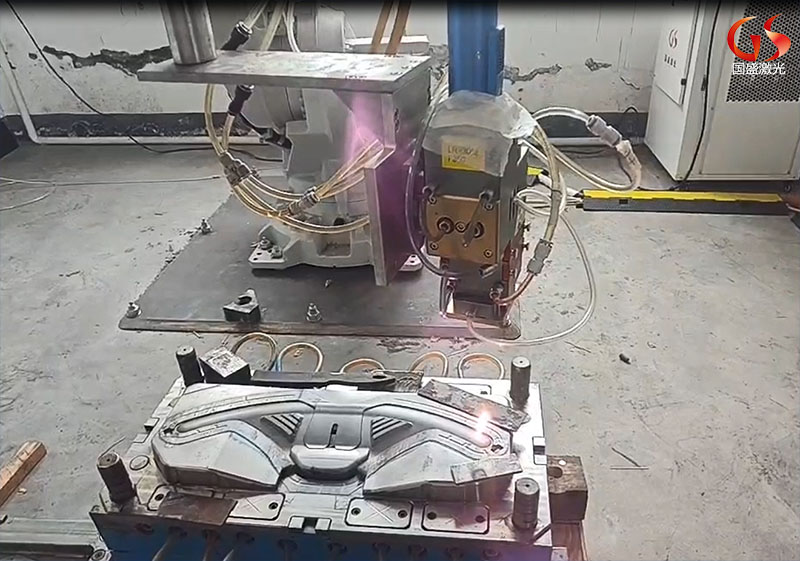
激光淬火技术通过高功率密度激光束(>10?W/cm2)对汽车模具表面进行精准热处理,其核心原理可分解为三个阶段:
1、?极速加热?:激光光子能量被材料自由电子吸收,0.1-1ms内表层温度升至奥氏体化温度(约1000℃),加热速率突破10?-10?℃/s,远快于传统加热方式。
?2、固态相变?:高温区形成均匀奥氏体组织,此阶段的温控精度直接影响硬化层质量,需避免过热导致的晶粒粗化。
3、?自冷淬火?:激光移开后,基体导热实现超高速冷却(>10?℃/s),奥氏体转变为高硬度马氏体,无需外部冷却介质,环保且高效。
?补充创新点?:近年研究发现,通过调节激光脉冲频率可细化马氏体晶粒,进一步提升耐磨性(如德国弗劳恩霍夫研究所的试验数据)。
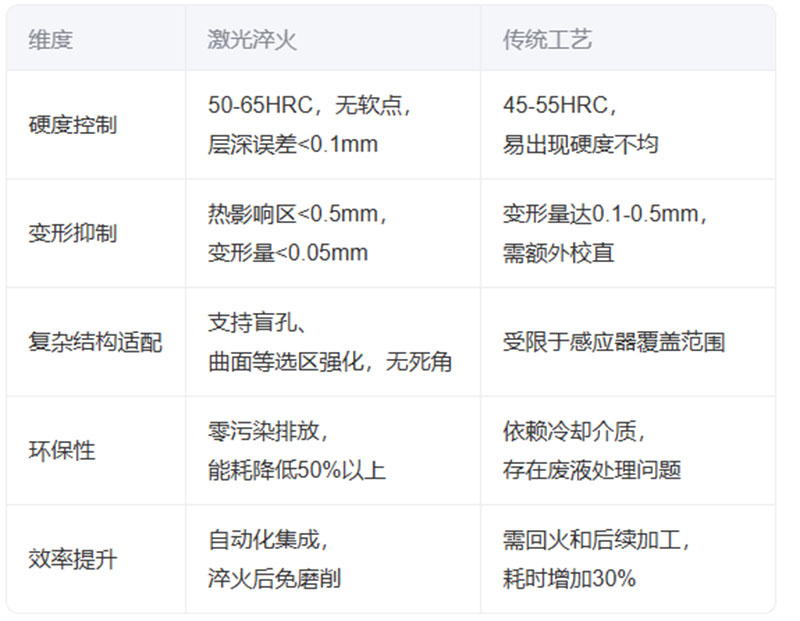
二、对比传统工艺的六大优势??
激光淬火在汽车模具领域全面碾压感应淬火、火焰淬火等传统技术:
?三、汽车模具专项工艺的创新实践??
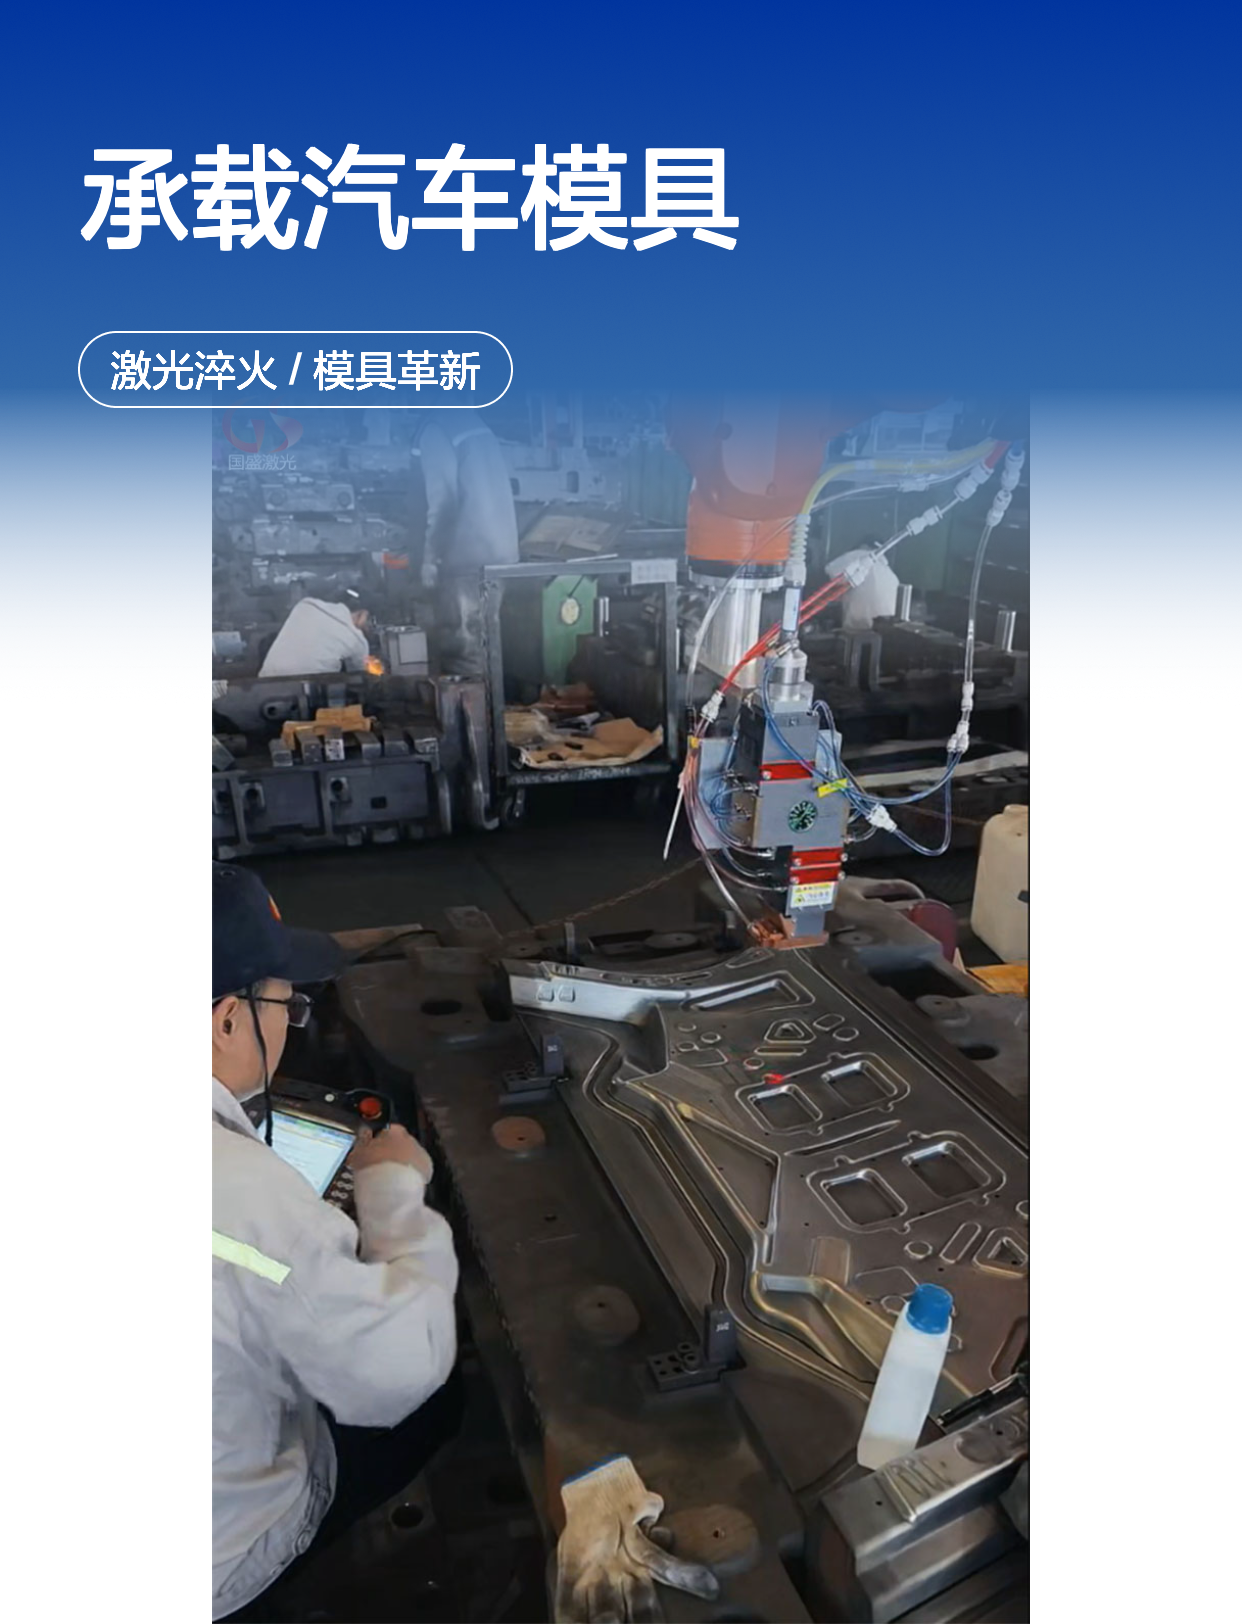
针对冲压模、拉延模等关键部件,激光淬火已形成标准化流程:
1、?预处理?:喷涂0.1-0.2mm吸光涂层,但对精密特征线(如刃口)需局部减薄,避免能量积聚。
?2、参数优化?:主流参数为1600W功率+5mm/s扫描速度,结合实时温度反馈系统(如红外监测)动态调整。
?3、重点强化?:通过五轴联动数控编程,精准覆盖型腔、刃口等高磨损区域,例如新能源电池壳模具的曲面强化。
4、后处理检测:冷却至常温后清除残留涂料,检测表面硬度(标准 52-56HRC)及无烧损缺陷,对特征线部位可进行 0.5-0.8mm 精准打磨,确保尺寸精度。

四、产业价值:全生命周期成本革命??
?1、寿命飞跃?:Cr12MoV钢模具刃口寿命从数千次增至5万次,某国产SUV侧围模具冲压次数突破40万次。
2、?成本节约?:材料可降级使用(如以HT250替代H13钢),年维护成本下降超50%。
?3、质量提升?:覆盖件合格率从92%升至99.5%,毛刺问题减少80%。

?五、未来三大技术趋势??
?1、智能化?:AI实时调控功率与扫描路径,实现“自适应淬火”。
?2、复合工艺?:与激光熔覆联动,修复+强化一站式解决(如宝马i系列铝基模具)。
3、?超快激光?:飞秒激光技术攻克钛合金模具热敏感难题,助力轻量化转型。

六、总结?
汽车模具激光淬火技术正在重塑制造业价值链。它不仅解决了高强钢、铝合金等新型材料加工带来的模具磨损难题,更通过精准的局部强化大幅降低了材料与能源消耗。随着"中国制造2025"战略的深入推进,这项兼具精密性与环保特征的技术,必将成为汽车模具技术升级的核心驱动力之一。对于模具制造商而言,现阶段布局激光淬火产能,既是对未来竞争力的战略投资,也是响应制造业绿色转型的必然选择。




 17392761868