联系人:毛生
邮箱:
电话:13823176061
地址: 中国 广东 深圳市宝龙街道宝龙社区宝龙四路2号
| 牌号 |
Veroplas GRSJ1 |
类型 |
正牌料 |
| 熔体流动速率 |
Veroplas GRSJ1 |
密度 |
Veroplas GRSJ1 |
| 拉伸强度 |
Veroplas GRSJ1 |
弯曲强度 |
Veroplas GRSJ1 |
| 缺口冲击强度 |
Veroplas GRSJ1 |
断裂伸长率 |
Veroplas GRSJ1 |
| 成型收缩率 |
Veroplas GRSJ1 |
包装规格 |
Veroplas GRSJ1 |
| 厂家 |
Veroplas GRSJ1 |
|
Veroplas GRSJ1
Veroplas GRSJ1介绍:
全射出法是在模具模槽内全部充填树脂后注入气体,可以获得和体积收缩部份相当之中空成形品,中空容积约1%。短射出法则是在模具模槽内未完全充填树脂时注入气体来补充其不足的方法。中空率约35%,主要是用于把手等厚度较大的成形品。气体辅助射出成形的设备不需要的真空成形机,只需要在既有的射出成形机上连接高压气体产生装置、气注入控制装置、及气体注入用特殊喷嘴即可。:GI成形时大多使用2OOkgf/cm2左右气体压力,设计上之高压气体发生装置的压规格应为3~35kgf/cm2。
Veroplas GRSJ1性能:
热流道的发明和应用,为模具制造商带来了更多发展机会;从通用塑料如聚和聚,到工程塑料如聚碳酸脂以及玻璃纤维增强尼龙等,许多不同的材料都可以通过热流道系统进行加工。然而,这种技术和设备也常为模具制造商带来一些烦恼,漏料是问题之一。成功应用热流道系统的先决条件要成功运用热流道系统,关键的因素是模具制造商需按自身的需要,选择合适的热流道产品。各种热流道系统之间的重要区别之一是熔料的加热方式,可分为内部和外部加热两种。
Veroplas GRSJ1应用:
注射压力太低,注射时间短,柱塞或螺杆退回太早。注射速度慢。料温过低。料(飞边)注射压力过高或注射速度过快。加料量过大造成飞边。机筒、喷嘴温度太高或模具温度太高都会使塑料黏度下降,流动性增大,在流畅进模的情况下造成飞边。纹、气泡和气孔料温太高,造成分解。注射压力小,保压时间短,使熔料与型腔表面不密贴。注射速度太快,使熔融塑料受大剪切作用而分解,产生分解气;注射速度太慢,不能及时充满型腔造成制品表面密度不足产生银纹。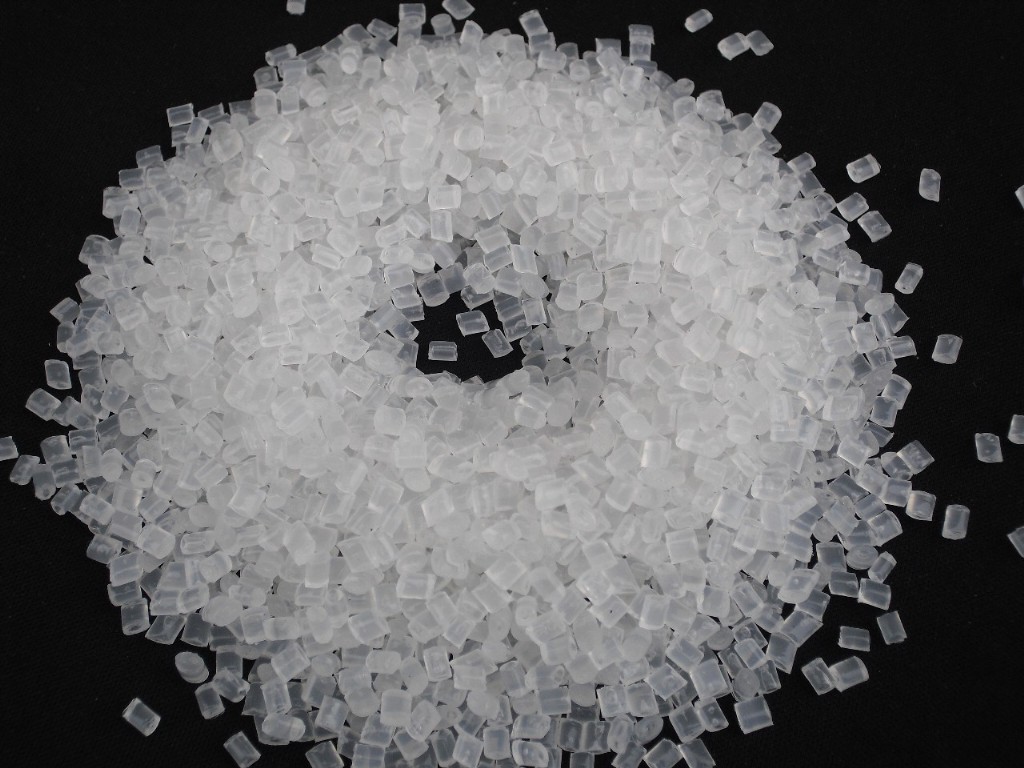
塑胶原料俗称塑胶原料(塑胶),英文名称塑胶 ,它是大分子主链重复单元中含有酰胺基团的高聚物的总称。聚

 13823176061