

联系人:张衡
邮箱:1345905480@qq.com
电话:18678398141
地址: 山东济南市槐荫区蓝翔路15号时代总部基地六区50号楼6楼B区79
| 型号 |
D832 |
材质 |
钴基 |
| 药皮成分 |
低氢钠型 |
酸碱性 |
碱性焊条 |
| 性能 |
超低氢焊条 |
加工定制 |
否 |
| 焊条直径 |
3.2 4.0 5.0mm |
焊接电流 |
120 |
| 直径 |
3.2 4.0 5.0mm |
长度 |
350 |
| 厂家 |
司太立 |
|
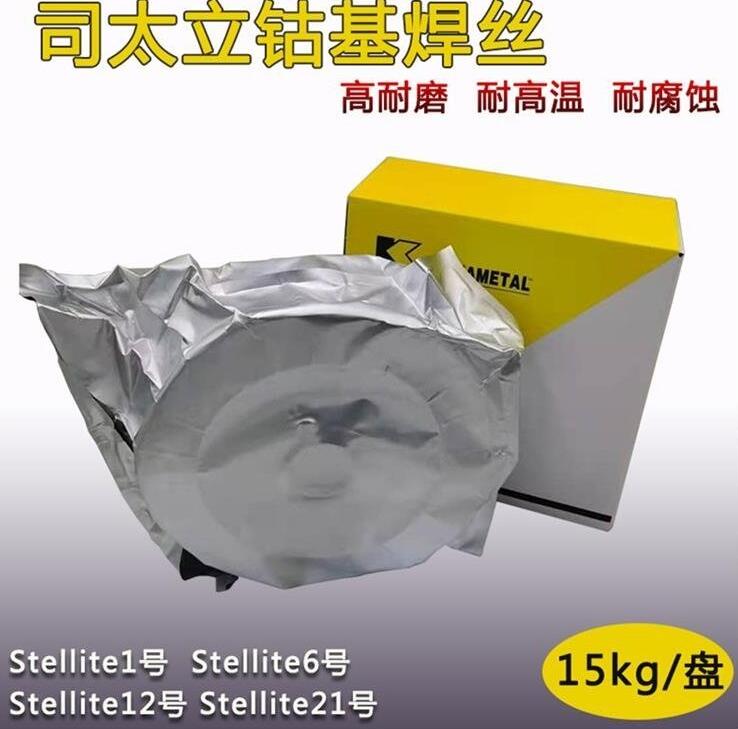
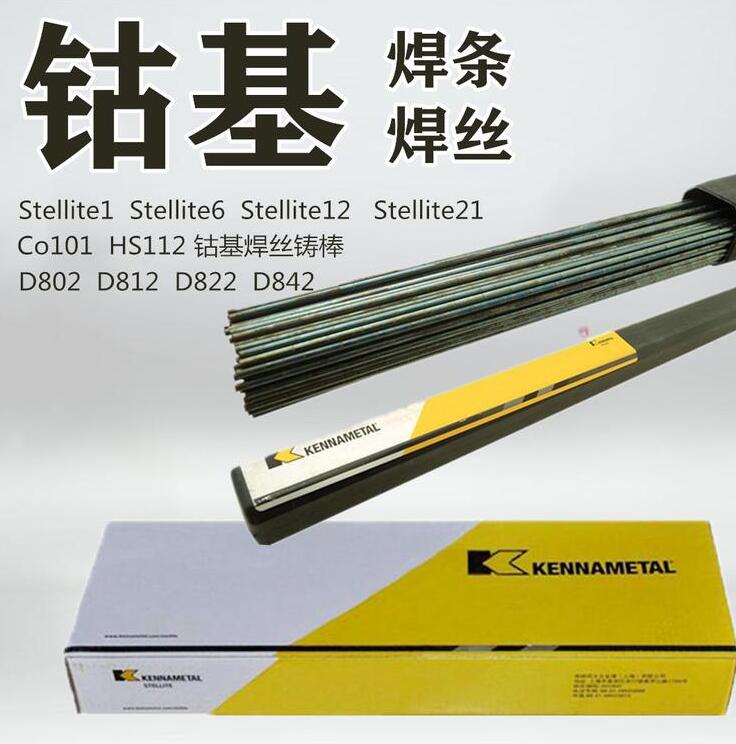
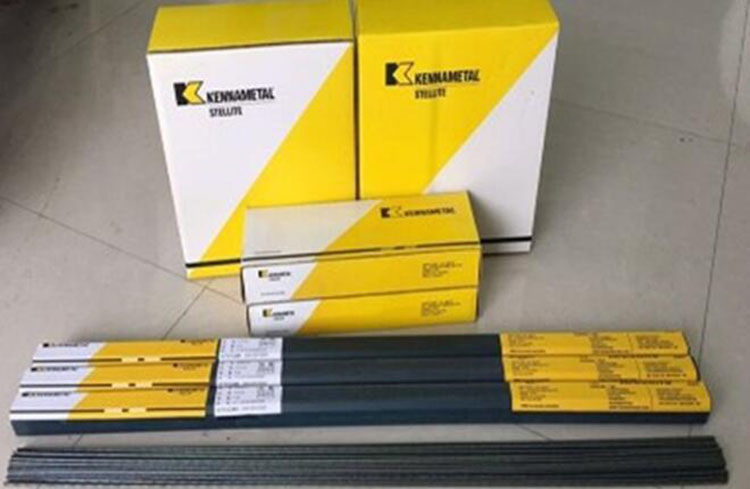
司太立(Stellite)D832是一种钴基合金焊条,主要用于高温、耐磨、耐腐蚀及耐冲击工况下的堆焊和修复。以下是关于D832焊条的详细信息:
1. 主要成分
钴(Co):基体材料,提供高温强度和耐腐蚀性。
铬(Cr):约25 30%,增强抗氧化和耐腐蚀能力。
钨(W):约7 9%,提高硬度和耐磨性。
碳(C):约1.0 1.5%,形成硬质碳化物以提升耐磨性。
其他可能添加的微量元素(如镍、硅等)。
2. 特性
高温性能:在600℃以上仍保持高硬度和强度。
耐磨性:适用于金属间摩擦或磨粒磨损环境。
耐腐蚀性:抵抗酸碱、硫化等腐蚀介质。
抗冲击性:优于陶瓷或碳化钨材料。
3. 典型应用
阀门部件:如阀座、阀瓣(高温/高压工况)。
涡轮叶片:燃气轮机或航空发动机的修复。
模具与工具:挤压模具、冲压工具表面强化。
矿山机械:破碎机辊、挖掘机齿堆焊。
4. 焊接工艺要点
预热温度:建议200 300℃(视基材厚度而定)。
层间温度:控制在300℃以下,避免过热。
电流类型:直流反接(DCEP)或交流。
焊后处理:缓冷或低温回火以减少应力裂纹。
5. 注意事项
通风要求:焊接时可能释放钴烟雾,需配备排风系统。
匹配基材:适用于镍基合金、不锈钢或同类钴基合金的焊接。
存储条件:防潮保存,使用前需烘干(如250℃×1小时)。
6. 类似牌号对比
Stellite 6:更通用,硬度稍低(HRC 40 45),D832硬度更高(HRC 45 50)。
D812:含碳量更高,适用于极端磨损工况。
如需具体技术参数(如熔敷金属力学性能、焊接电流范围),建议查阅制造商手册(如肯纳Kennametal或司太立原厂资料)。实际应用前,建议进行工艺评定以确保匹配性。



 18678398141